外观与体量
观察上仓与摄像头仓的比例,一体护臂的厚重感,蛋形曲面的饱满程度,以及镜头面板的弧度与凹入过渡。
拿在手里、放到预期安装位置观察,记录“偏大、偏小、显笨重、留空过多”等具体感受。
按用户确认采用规格书5 mm焦距;机械占位改用供应商STP的8个有效实体,替换旧6个简化件。结构查看器和新增STEP已更新为59个实体。旧版外观/打印文件、PDF与剖面图保留版本记录,不能代替当前镜头接口数据。
查看当前数据、接口检查和供应商文件 →V0.16 EXTERIOR / PRINT R01 / 2026-10-18
基于已固定的 V0.16 外观,准备1:1固定姿态样件,增加可拆支撑,并将后安装支架单独排版。先评估比例、体量、曲面和手感,再继续 V0.17 内部结构规划。
网格检查与离线切片已完成 · 尚未实物试打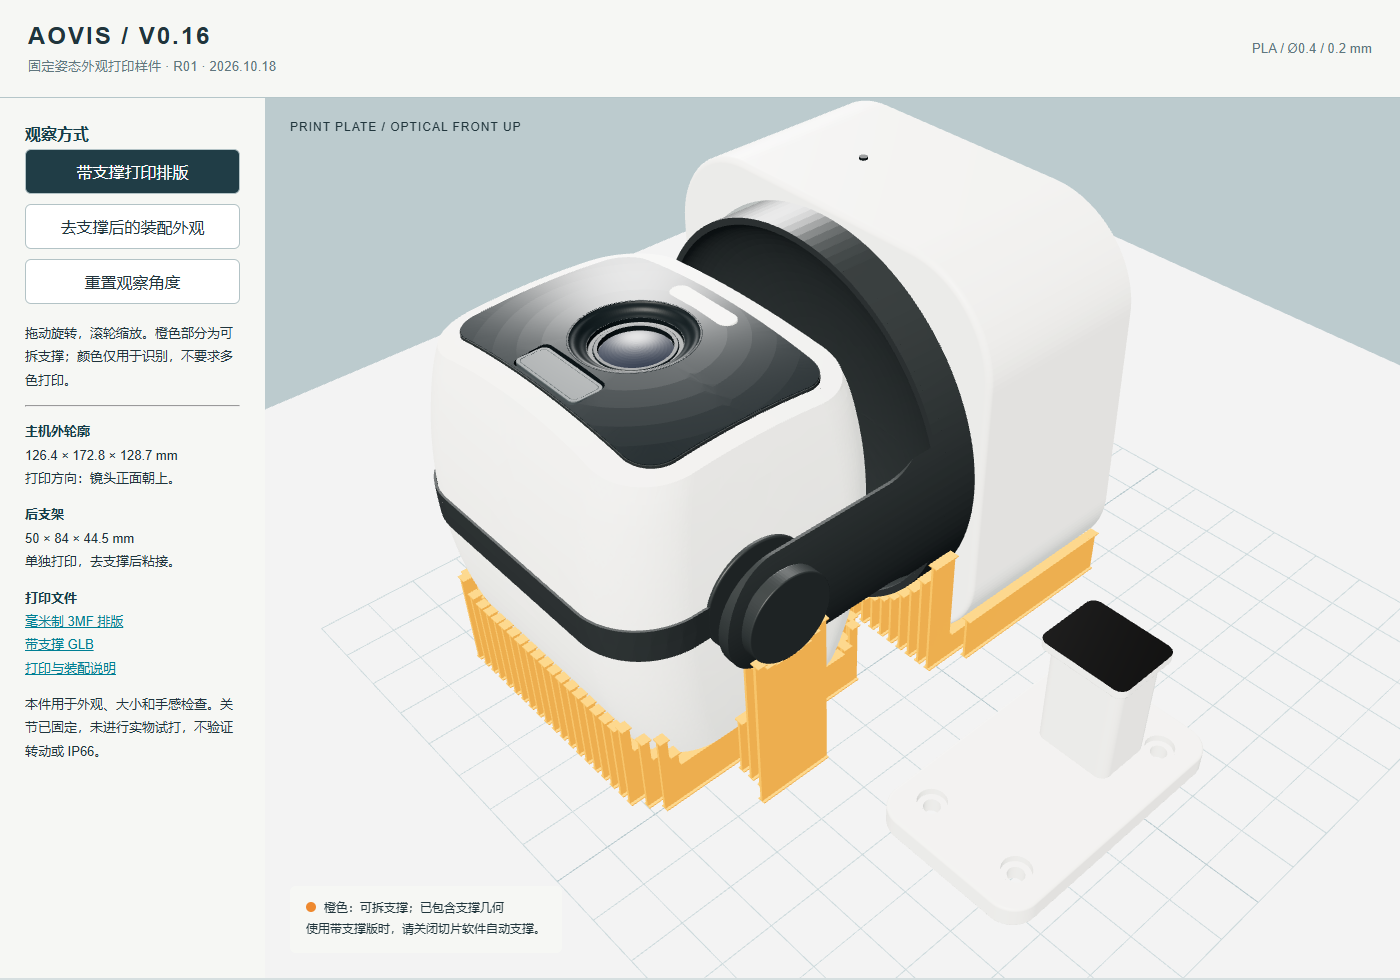
打印版保留 V0.16 的外轮廓尺寸,加入隐藏连接与内腔填充来固定零件,供切片软件生成稀疏填充。它用于外观评估,关节不能转动,也不验证承重、光学或 IP66。原有外观动画、工程图和结构资料继续保留。
先通过实物确认外观,再把反馈带回后续设计。
观察上仓与摄像头仓的比例,一体护臂的厚重感,蛋形曲面的饱满程度,以及镜头面板的弧度与凹入过渡。
拿在手里、放到预期安装位置观察,记录“偏大、偏小、显笨重、留空过多”等具体感受。
检查后支架的视觉关系、主体与墙面的距离、主要边缘与转角的触感。单色样件可在去支撑、打磨后分色喷涂。
转动、轴承、传动、走线与密封继续在 内部结构 / IP66 Tab 中规划;不能用这个固定打印件判断运动行程或防水能力。
预览可切换“打印排版”和“装配外观”;拖动旋转、滚轮缩放。
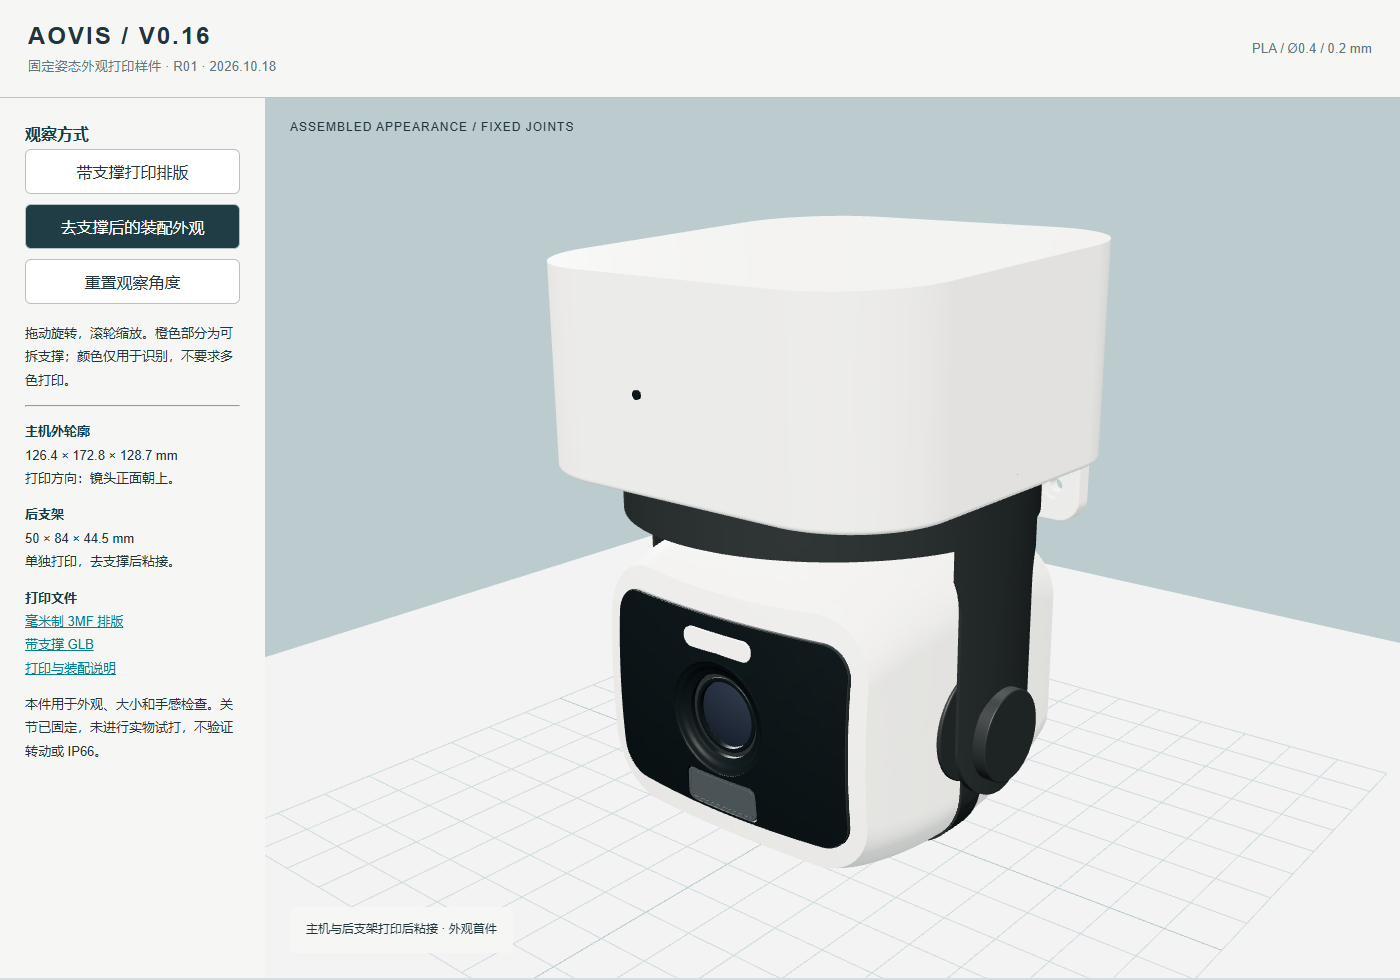
原始设计模型继续保留,打印文件独立存放。
| 对象 | 打印 R01 的处理 | 目的 |
|---|---|---|
| 主机零件 | 增加隐藏连接芯与固定轴,整理为一个连通实体 | 避免展示模型中的悬空小件单独掉落 |
| 内部空腔 | 填充内部空间,保留前脸与镜头凹槽;切片使用8%稀疏填充 | 减少无法拆除的内部支撑,不是100%实心打印 |
| 打印方向 | 镜头正面朝上,背面朝打印平台 | 尽量保护镜头面板和主要外观面 |
| 可拆支撑 | 背面使用薄肋与接触顶板,62个支撑实体落到平台 | 承接底面悬空;顶间隙按0.2 mm分层取整,首件仍需确认拆除手感 |
| 后安装支架 | 独立打印,后续粘接;接收座边缘约2 mm小悬挑可按桥接能力补局部支撑 | 减少整机一起打印时的大面积支撑 |
优先使用毫米制 3MF;不要同时导入带支撑版与无支撑版。
包含3MF、彩色GLB、带/不带支撑STL、离线预览、装配说明与验证记录。
32.8 MB单位mm、1:1。包含支撑几何和后支架,不含机器G-code或机器专用配置。
5.0 MB彩色三维交接与查看。按glTF规范使用米,切片请优先选3MF/STL。
26.1 MB单位mm。导入时保持整体,不要将支撑拆开自动落到平台。
20.6 MB背板平面朝下单独打印,之后粘接到主机。
1.2 MB供工程师按实际设备自行生成支撑;不要再叠加本包的支撑文件。
17.9 MB首轮默认 PLA、0.4 mm 喷嘴、0.2 mm 层高。请工程师选择实际打印机配置重新切片。
文件检查通过,实物首件仍待打印。
| 检查项 | 当前结果与边界 |
|---|---|
| 几何文件 | 交付STL导出后重读,网格封闭且面方向一致;主机与支架各一个连通实体。62个支撑到达平台,与产品体积交集为0。 |
| 参考切片 | OrcaSlicer 2.4.2 / Bambu P1S 0.4参考配置,643层;软件估算约12小时42分钟、406 g PLA。实际打印机尚未确定,时间和耗材不是实测值。 |
| 温度提示 | Generic PLA参考温度220°C、Textured PEI热床55°C;切片软件提示热床温度高于该耗材配置阈值。请按实际耗材参数和设备PLA通风要求复核,不直接沿用机器刀路。 |
| 尚未验证 | 未实物试打;支撑拆除、收缩、底板附着和表面效果待首件确认。关节固定,本件不验证转动、光学、载荷或IP66。 |
本页与下载包来自同一份V0.16打印R01文件。原有外观动画、尺寸图和V0.17结构资料分别保留在上方Tab。